


DOE-modulspelar en viktig roll för att tillhandahålla processanpassad laserstråleformning. Detta gör laserstråleformning och homogeniseringstekniker väsentliga för många optimerade lasermaterialbehandlingstillämpningar. Vanligtvis utgår lasersystemet från användningen av laser, och prestandan förbättras genom att lägga till DOE. De viktigaste parametrarna att realisera är: Bearbetningshastighet och uteffekt fördubblats; Processnoggrannhet: väggbranthet, värmepåverkad zon, behandlingseffektivitet.
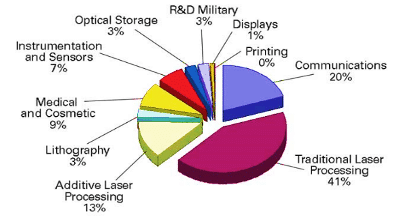
På senare tid har kraven på utveckling av nya lasersystem för industriellt bruk ökat. Och många nya processer har producerats, och lasertillsatssystemet har ersatt många traditionella industriella processer. Som visas i figuren nedan har materialbearbetning en stor del av den totala lasermarknaden:
DOE-modulapplikationer--Ablation och strukturering
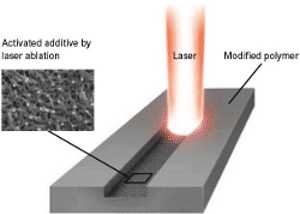
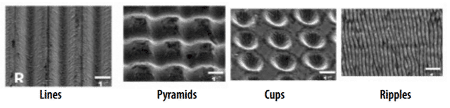
Laserablation är processen att ta bort material från fasta (eller ibland flytande) ytor genom att lysa en laserstråle. Laserablation åstadkoms genom att applicera korta pulser med hög energi över ett litet område. Laserablation har övervägts och används faktiskt i många tekniska tillämpningar, inklusive: generering av nanomaterial, avsättning av metall och dielektriska tunna filmer, tillverkning av supraledande material, rutinmässig svetsning och sammanfogning av metalldelar och mikrobearbetning av MEMS strukturer. Våra topphatsstrålar och vortexlinser producerar välformade, skarpkantade fläckar för exakt materialavlägsnande under ablation. Flerpunktsfunktionen möjliggör parallell bearbetning, vilket ökar genomströmningen.
DOE-modulapplikationer--Svetsning
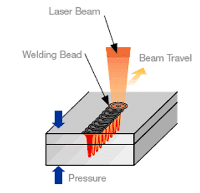
Lasersvetsteknik används för att sammanfoga flera bitar av metall eller plast med en laser. Balken ger en koncentrerad värmekälla som möjliggör smala, djupa svetsar och höga svetshastigheter. Denna process används ofta i applikationer med stora volymer såsom automation, såsom i bilindustrin. I kombination med skärteknik är lasrar idealiska för många typer av svetsning (punktsvetsning, trådsvetsning, lödning).
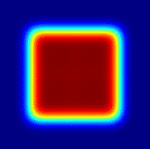
Våra homogenisatorelement har en enhetlig, platt intensitetsprofil, oberoende av inhomogeniteter i inmatningen, och kan konstrueras till en formfördelning skräddarsydd för en specifik svetsprofil. Med hjälp av trail multipoint-profilen är det möjligt att förvärma svetsområdet och sedan efterbearbeta det.
|
|
|
| Lasersvetsning | Homogenisator Energidistribution |
DOE-modulapplikationer--Hårdlödning
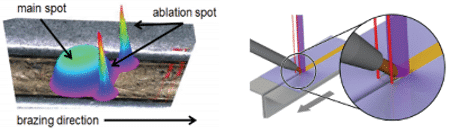
I laserlödningsapplikationer är två metallplattor sammanfogade av en lasersmält lödtråd. Det har bevisats att kvaliteten på anslutningen förbättras när metallytan rengörs och förvärms innan lödtråden smälter. Typiska tillämpningar är inom bilindustrin. För detta ändamål erbjuder vi ett speciellt homogenisatorelement som producerar två små ledande balkar för rengöring/förvärmning och en stor homogeniseringsbalk som fördelar energin jämnt över lödtråden för bättre smältning och renare kanter.
 |
|
| Laserablationsprocess | Anpassad Homogenizer Energidistribution |
DOE-modulapplikationer--Perforering
Perforeringar är små hål i tunna material eller banor. Laserperforering används ofta inom livsmedelsindustrin för tunna arkmaterial som cigarettfimppapper eller förpackningsfolie (förlänger färskheten och kvaliteten på färskvaror). Sådana applikationer kräver exakta mikroskopiska hål med ett fördesignat mönster med lika avstånd. Beam splitters DOE ger den självklara lösningen.
 |
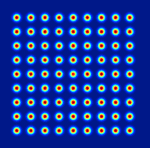 |
| Laserborrning av livsmedelsförpackningar | 9×9 Multipoint Beam DOE lasermodul |
DOE-modultillämpningar--Laserskärning (metall och glas)
Laserskärning fungerar genom att styra utsignalen från en högeffektlaser, vanligtvis genom ett optiskt system och ett rörligt steg, skanna brännpunkten på arbetsstycket och skära. Det används ofta i industriella tillverkningsapplikationer. Dess syfte är att utöka systemets fokusdjup utan att öka brännvidden för det optiska fokuseringssystemet, eller att förbättra skärkvaliteten, minska spjälkning och återsmältning av material i skärområdet.
Laserskärning av metaller värmer lokalt materialet över dess smältpunkt vid brännpunkten för en fokuserad laserstråle. Det resulterande smälta materialet stöts ut av luftströmmen och bildar ett öppet snitt.
Glaslaserskärning, eller laserskärning, utförs vanligtvis med högeffektlasrar i det infraröda området. Eftersom glas absorberar ljus mindre vid de flesta våglängder, krävs kraftfullare laserskuret glas. Genom att använda en fokuserad DOE sprids energin över en stor del av glasskivan. Detta möjliggör en enkelpassage utan att behöva justera fokusdjupet och z-förskjutningen av punkten under skärningen. Detta är särskilt användbart för stealth-skärning, där en laser förändrar glaset för att göra det sprött, i motsats till ablativ skärning, där glaset sedan separeras mekaniskt längs laserbehandlingslinjen.
DOE-modulapplikationer--Borrning
Laserborrning är processen att forma genom hål genom att upprepade gånger fokusera pulsad laserenergi på ett material och förånga det smälta materialet. Ju större pulsenergi desto mer material smälts och förångas. Under åren har flera laserborrningstekniker utvecklats, inklusive signalpuls, slagverk, trepanering och spiralborrning. Laserborrning används i många applikationer, inklusive borrning av kiselskivor och gummi.
För ökad produktivitet och produktivitet har våra Multi-Spot stråldelare visat sig leverera exakta resultat. Balkformare med platt hatt förbättrar hålkantens kvalitet och diameternoggrannhet, medan virvelfasplattor gör det möjligt att borra ringformade former.
DOE-modulapplikationer--Laserstripping
Laserlift (LLO) är en teknik för selektivt avlägsnande av ett material från ett annat. Laserstrålen projiceras genom det transparenta materialet och absorberas av det intilliggande materialet på baksidan, såsom GaN på safir. Laser-lift-off-separationsprocessen kan hantera stora anordningar med den erforderliga finess och repeterbarhet. I LED-industrin är delade ljusavgivande filmer därför mycket vanliga i skärmar för tv-apparater och mobila enheter.
M2-omvandlingsmodulen är en del av vår kompletta lösning för finlinjeformning för omvandling av cirkulära ingångsstrålar i flera lägen till smala laserlinjer, speciellt i UV- och gröna våglängder (343, 355 och 532 nm). Våra lösningar är baserade på ett egenutvecklat diffraktiv strålformningskoncept och kan anpassas för alla våglängder från 193nm djup ultraviolett till 1600nm infraröd laser. Genom att använda vår lösning kan effektiva effekttätheter uppnås i tunna linjer med hjälp av billigare multimodslasrar.
DOE-modulapplikationer--Ytbehandling (härdning och omsmältning)
Principen för laserytbehandling är interaktionen mellan en koherent stråle med hög effekttäthet och en yta i en definierad gas (vakuum, skyddsgas eller processgas) vilket resulterar i ytmodifiering. Några typiska användningsområden för laserytbehandling är laserhärdning och laseromsmältning. Laserhärdning är en termisk ythärdningsprocess där materialet värms över en kritisk temperatur under en kort tidsperiod och kyls sedan snabbt, vilket förhindrar att metallgittret återgår till sin ursprungliga struktur och ger en mycket hård metallstruktur. Laseromsmältning är en annan termisk metod för ytbehandling. Värm kortvarigt ytan på komponenten över smälttemperaturen. Smältan stelnar sedan och omkristalliserar utan grundläggande förändringar i kemisk sammansättning.
Relaterade produkter
1. Diffraktionsstråledelare
Diffraktiv stråldelare (lattice beam splitter) är ett av de mest grundläggande diffraktiva optiska elementen. Dess funktion är att dela upp ett enstaka infallande ljus i flera strålar eller flera strålar, och varje stråle har egenskaperna hos den ursprungliga strålen (förutom att dess effekt och utbredningsvinkel ändras utan att ändra den initiala stråldiametern, divergensvinkeln och vågfrontsfördelningen). Stråldelarens utsignal kan vara endimensionell eller tvådimensionell och kan även realisera en linjefläckarray. Arrangemanget kan anpassas helt av användaren, vilket realiseras genom att designa diffraktionsmönstret på stråldelarens yta. Samtidigt kan antalet utgående strålar, vinkeln mellan strålarna, längden och antalet raka linjer anpassas godtyckligt. Antalet strålar är inte begränsat, det kan vara 2 strålar, 3 strålar eller hundratals eller till och med tiotusentals strålar. Vi tillhandahåller ett stort antal standarddiffraktiva stråldelare för kunder att välja mellan, inklusive endimensionell strålmatris (1×N) eller tvådimensionell strålmatris (M×N). Det finns cirka 100 standardmodeller för endast en våglängd på 1064nm. Specifikationerna för den endimensionella laserstråldelaren inkluderar men är inte begränsade till en-två, en-fyra, en-sex och etthundra, och specifikationerna för den tvådimensionella stråldelaren. Inklusive 2×2, 3×3, 7×7, 100×100, 128×64, etc., upp till en miljon buntar.

Beroende på diffraktionsmönstret på elementet kan en diffraktiv stråldelare generera en 1D strålmatris (1xN) eller en 2D strålmatris (MxN). Diffraktiva stråldelare används med monokromatiskt ljus, såsom laserstrålar, och kan utformas för specifika våglängder och specifika utgående stråldelningsvinklar. Typiska applikationer för stråldelare inkluderar: laserritning t.ex. i solceller eller paneler, laserritning, laserborrning, medicinska/kosmetiska applikationer (t.ex. hudvård), 3D-avkänning och projektion.
Strålhomogenisator (diffusor)
Strålhomogenisatorprodukter (diffusor) omvandlar vilken kollimerad ingångsstråle som helst till en utgående stråle med enhetlig intensitet. Fungerar med vilken våglängd som helst och med vilken form som helst. Strålhomogenisatorer är användbara i många tillämpningar som kräver en tydligt definierad strålform med en slumpmässigt fördelad intensitetsprofil. Utsignalen från en strålhomogenisator är till stor del beroende av ingångsstrålen: multimodlaserstrålar är faktiskt fördelaktiga vid användning av strålhomogenisatorer jämfört med singelmodslasrar eftersom deras lägre koherens minskar synligheten av fläcken, så att utmatningsljuset blir mer enhetligt intensitet kan erhållas.
Typiska tillämpningar för strålhomogenisatorer (diffusorer) inkluderar: laserstrålefläckformning; lasermaterialbearbetning såsom: ablation, urspårning, märkning, ritsning och svetsning; medicinska/kosmetiska laserbehandlingar; strålformning och hot spots för excimerlasrar minskar.

Kontaktinformation:
Om du har några idéer får du gärna prata med oss. Oavsett var våra kunder är och vilka våra krav är, kommer vi att följa vårt mål att ge våra kunder hög kvalitet, låga priser och den bästa servicen.
 E-post:info@loshield.com
 Tel:0086-18092277517
 Fax: 86-29-81323155
 Wechat:0086-18092277517


